トラブルが顕在化する前に異常を早期に発見することが重要
鉄鉱石、焼結鉱、石炭などを大量に搬送する製鉄所や鉱山のベルトコンベアでは、突然の設備故障が生産活動に大きな影響を及ぼします。
特に、長距離コンベアや高架コンベア・トンネル内コンベアでは、異常の発見が遅れやすく、ベルトの損傷が重大な設備事故につながることもあり復旧作業は安全作業を進める上で困難を極めます。
こうした問題を解決するためには、故障が発生してから対応するのではなく、異常の兆候を早い段階で検知することが重要です。
そこで注目したいのが、ベルトクリーナーの構造を利用した振動検知技術とAIによる異常診断システムです。
1.ベルトに接触する検知棒で異常を捉える
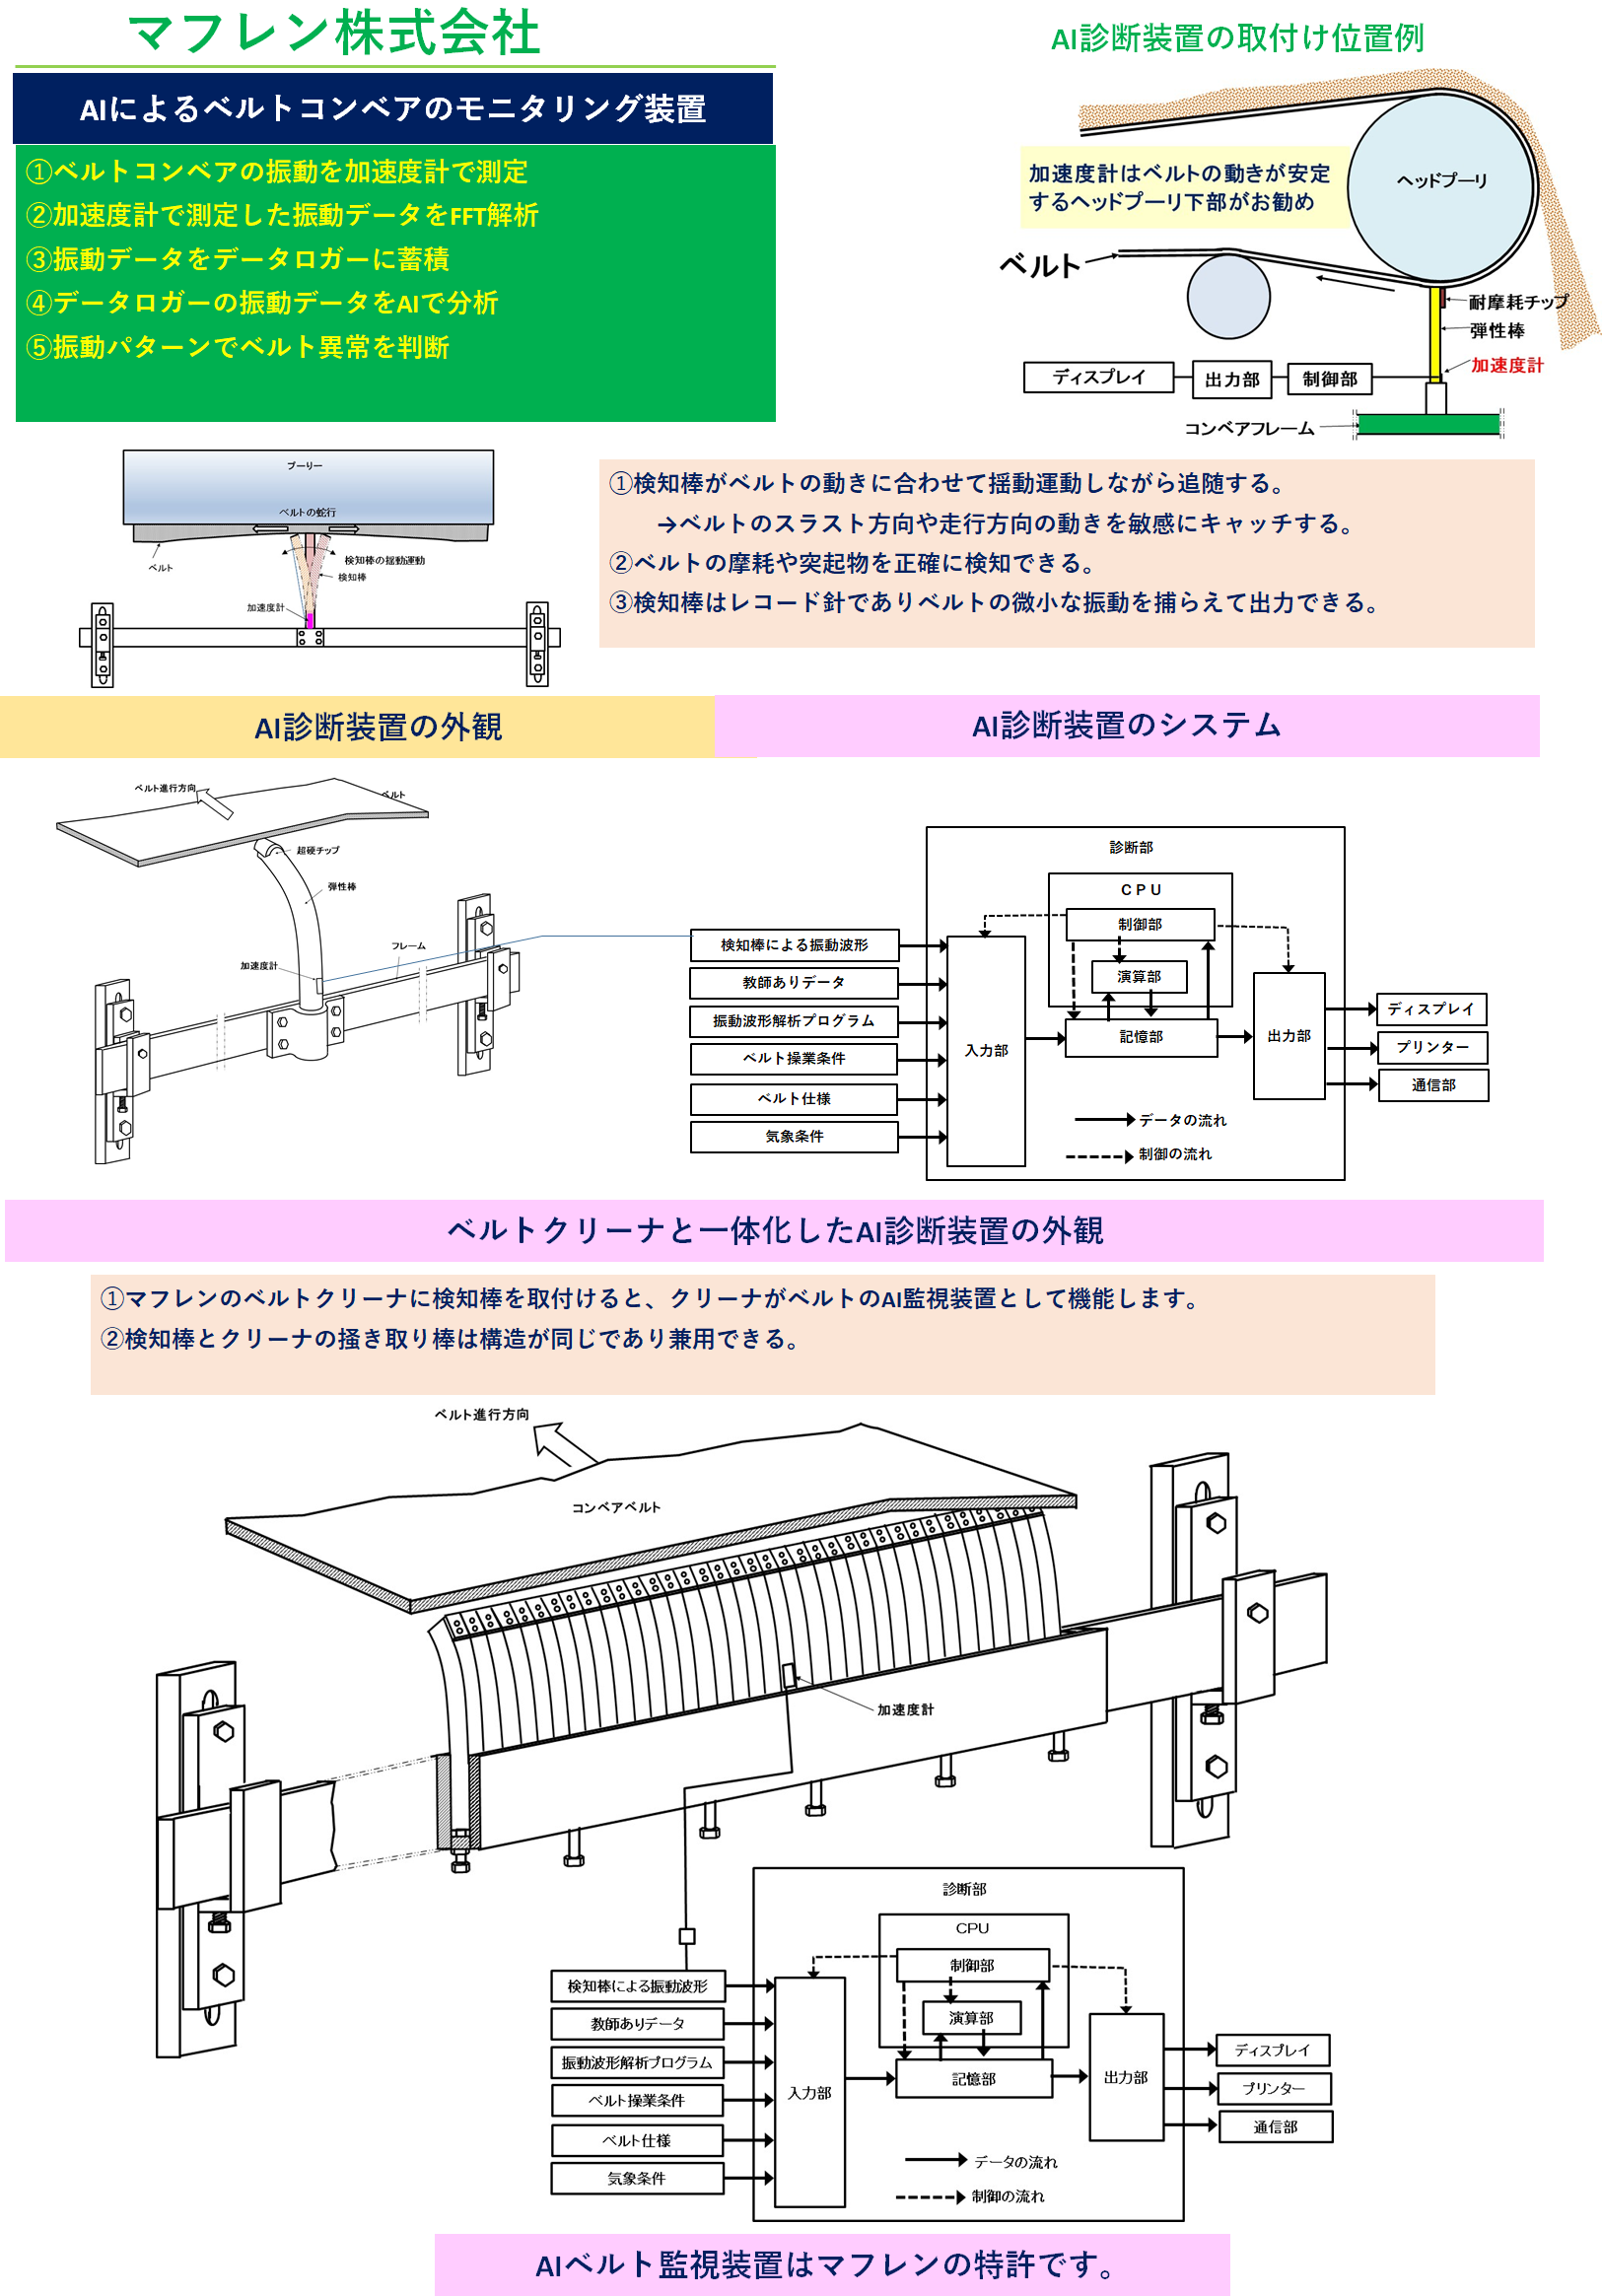
この監視技術の基本は、ベルトに接触する弾性体製の検知棒です。
検知棒の先端には耐摩耗チップを取り付け、検知棒基部には振動センサーが取り付けられ、ベルト表面に適切な押し付け力で接触させます。
ベルトが走行すると表面の凹凸により検知棒は定常的に微振動を検知しますが、大きめの表面の凹凸、摩耗、蛇行、付着物、破孔、繋ぎめの捲れなどによって衝撃的な振動をキャッチします。
この振動を検知棒基部に取り付けた振動センサーで検出し、電気信号として制御装置に送ります。
つまり、ベルトの表面状態や走行状態の変化を、検知棒の振動として捉える仕組みです。
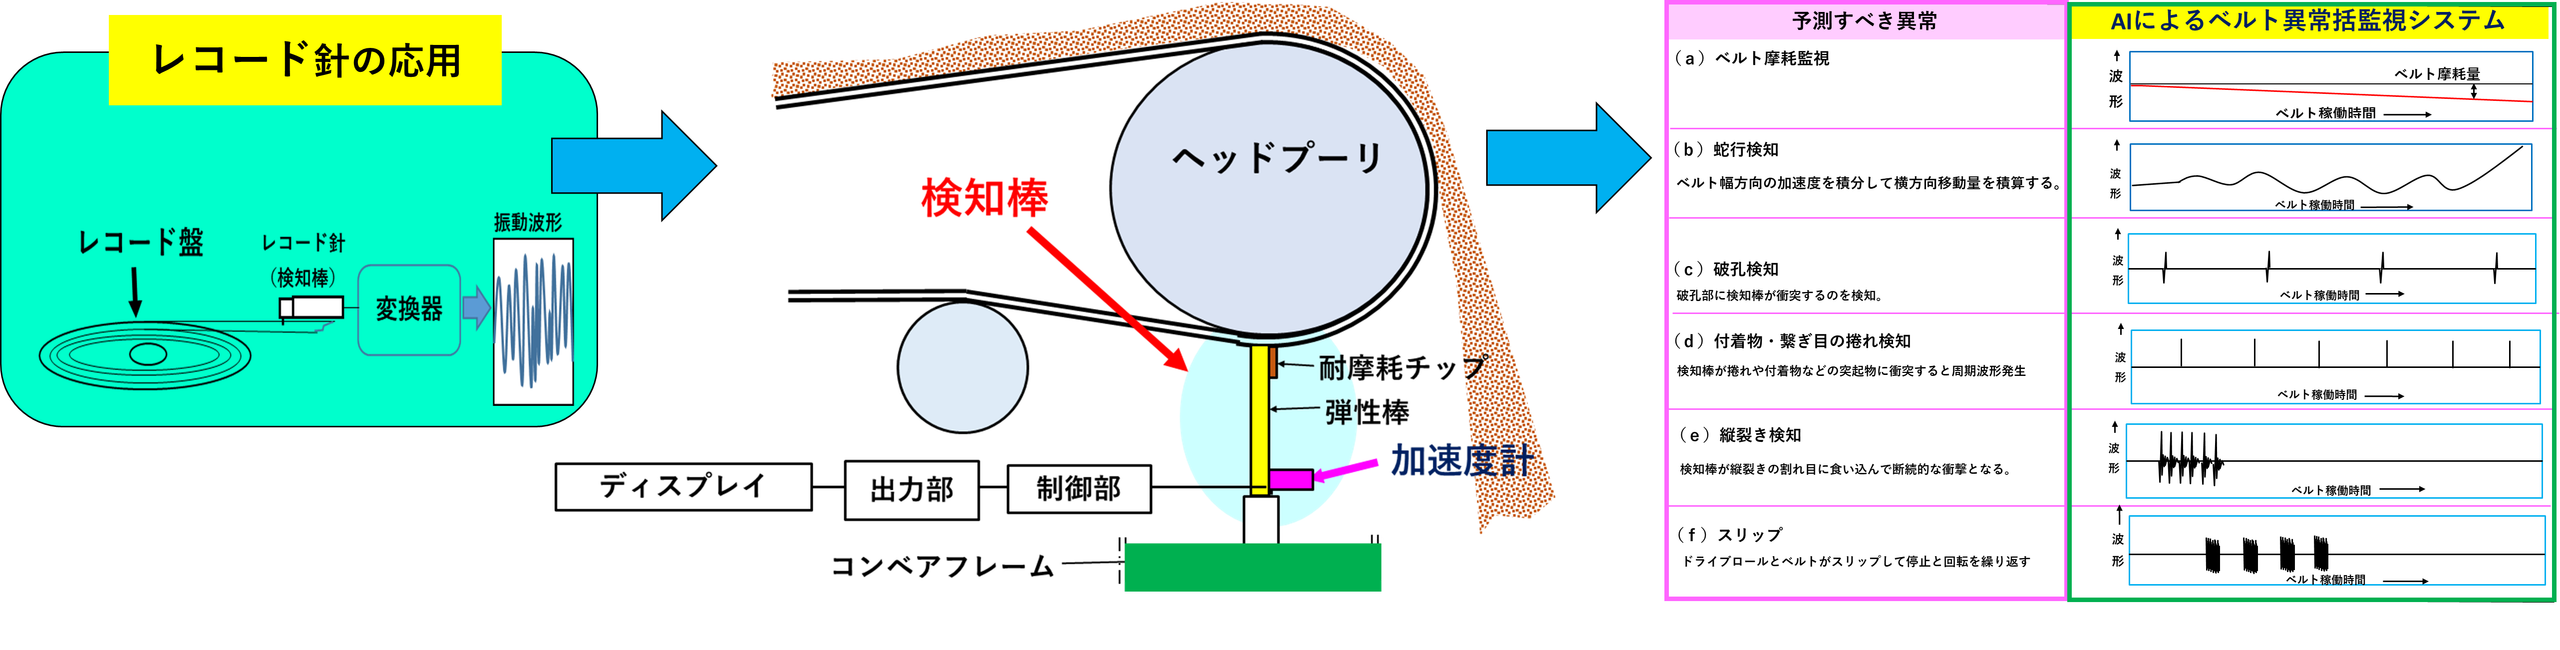
レコード針がレコード表面の細かな溝を読み取るように、検知棒がベルトの変化を拾い上げるイメージです。
2.振動の変化から6種類の異常を検知
検知棒から得られる振動波形を解析することで、次のような異常の検知が期待できます。
① ベルトの摩耗検知
ベルトが摩耗すると、検知棒の押し付け状態や撓み量が変化します。
これに伴って振動が徐々に減衰する現象を利用し、ベルトの摩耗状態を継続的に把握します。
ベルト交換の時期を事前に予測することで、余裕を持った保全計画が可能になります。
② ベルトの蛇行検知
ベルトが幅方向にずれると、検知棒に横方向の力が加わります。
このスラスト方向の振動変化を検出することで、蛇行の兆候を早期に把握できます。
重大な蛇行に進行する前に警報を発し、必要に応じてコンベアを停止することで設備事故の防止につなげます。
③ ベルトの破孔検知
ベルト表面に小さな穴が発生すると、検知棒の先端が穴に落ち込み、その後、穴から抜け出す際に跳ね上がります。
このとき発生する特徴的な振動波形を解析することで、破孔の発生を検知します。
④ 付着物・エンドレス部の捲れ検知
ベルト表面に付着した固形物や、エンドレス部の剥離・捲れなどが検知棒に衝突すると、大きな振動が発生します。
この衝撃的な振動を捉えることで、異常箇所の早期発見につなげます。
⑤ ベルトの縦裂き検知
ベルトに異物が突き刺さるなどして走行抵抗が急増すると、ベルトの速度や張力に変動が生じる場合があります。
その変化が検知棒の振動にも現れるため、振動波形を解析することで縦裂きの兆候を捉えることを目指します。
縦裂きはベルトを輪切り状態にしますので修復が困難でありベルトを丸ごと交換せざるを得ず被害が大きくなりやすいため、初期段階での検知が特に重要です。
⑥ ベルトのスリップ検知
雨水などによってドライブプーリとベルトの摩擦力が低下すると、スリップが発生することがあります。
スリップ時にはドライブプーリの回転に同期した振動が現れるため、その特徴を解析することで異常を検知します。
スリップが長時間継続すると発熱し火災の原因になります。
3.AIを活用して異常を自動診断する
振動センサーで取得したデータを、単純に設定値と比較するだけでは、複雑な異常を正確に判別することは困難です。
そこで活用するのがAI(人工知能)による振動波形解析です。
あらかじめ正常時と異常時の振動データを収集し、それぞれに異常の種類を関連付けた教師ありデータを作成します。
AIは、これらのデータを基に振動波形の特徴を学習し、実際の運転中に得られる振動データと照合して異常の有無を判断します。
さらに、振動波形を高速フーリエ変換(FFT)によって周波数成分に分解することで、振幅・周波数・位相などの特徴を詳しく分析できます。
これにより、人間の目では判別しにくい微妙な振動の変化も、異常診断に利用できます。
4.ベルトクリーナーにセンサーを組み込むメリット
この技術の大きな特徴は、ベルトクリーナーの構造を利用して異常検知機能を組み込めることです。
通常のベルトクリーナーは、ベルト表面に付着した搬送物を掻き取るための装置です。
これに振動センサーを取り付けることで、付着物を除去する機能に加え、ベルトの状態を監視する機能を持たせることができます。
例えば、次のような構成が考えられます。
- ベルト幅方向に複数の掻き取り刃を配置する。
- その一部に振動センサーを組み込んだ検知棒を設置する。
- 中央部では摩耗や破孔などを監視する。
- 両端部では蛇行の兆候を監視する。
- センサーの情報を制御装置に集約する。
重要なコンベアでは、複数の検知棒を配置することで、幅方向の異常をより細かく監視することも可能です。
つまり、ベルトクリーナーを単なる清掃装置から、ベルトの状態を常時監視する設備へと発展させる考え方です。
5.検知精度を高めるための重要な設計ポイント
振動検知を安定して行うためには、検知棒の構造や設置方法が重要です。
特に次の点に注意する必要があります。
① 検知棒の柔軟性
ベルトは走行方向だけでなく幅方向にも細かく動いています。
検知棒には適度な弾性を持たせ、ベルトの動きに柔軟に追従できる構造が必要です。
② 適切な押し付け力
押し付け力が強すぎるとベルトへの負担が大きくなり、弱すぎると安定した接触が得られません。
検知感度とベルトへの負担を考慮した設計が必要です。
③ 外部振動の遮断
モーターや減速機、コンベア架台から伝わる振動は、検知精度に影響します。
架台に制振材を設け、外部からの振動をできるだけ遮断することが重要です。
④ 検知棒の耐久性
長期間使用するためには、弾性体の材質、耐摩耗チップの材質、金属板バネとの複合構造などを適切に選定する必要があります。
6.遠隔監視による予防保全へ
検知した振動データは、制御装置に記録・保存することができます。
さらに通信機能を持たせることで、離れた管理室やコントロールセンターからコンベアの状態を確認できます。
異常が検知された場合には、警報ランプやブザーで知らせるほか、設備の運転制御につなげることも可能です。
また、実際の異常データを継続的に蓄積してAIの学習に活用することで、診断精度の向上を目指せます。
これにより、常時人が現場に張り付いて監視する負担を軽減し、効率的な設備管理が期待できます。
7.AI診断できるベルトクリーナーの全体概要
まとめ:ベルトクリーナーに監視機能を持たせる新しい発想
これからのベルトコンベア設備には、単に故障した箇所を修理するだけでなく、故障の兆候を早期に発見して事故を未然に防ぐ仕組みが求められます。
今回紹介した技術は、ベルトクリーナーに振動検知機能を組み込み、ベルトの摩耗・蛇行・破孔・付着物・捲れ・縦裂き・スリップなどの異常を総合的に監視しようとするものです。
ベルトクリーナーを「掻き取り装置」から「ベルトの異常を見守る監視装置」へ。
振動センサーとAIを組み合わせることで、ベルトコンベアの予防保全と安全性向上に貢献する、新しい設備管理の可能性が広がります。
コメント