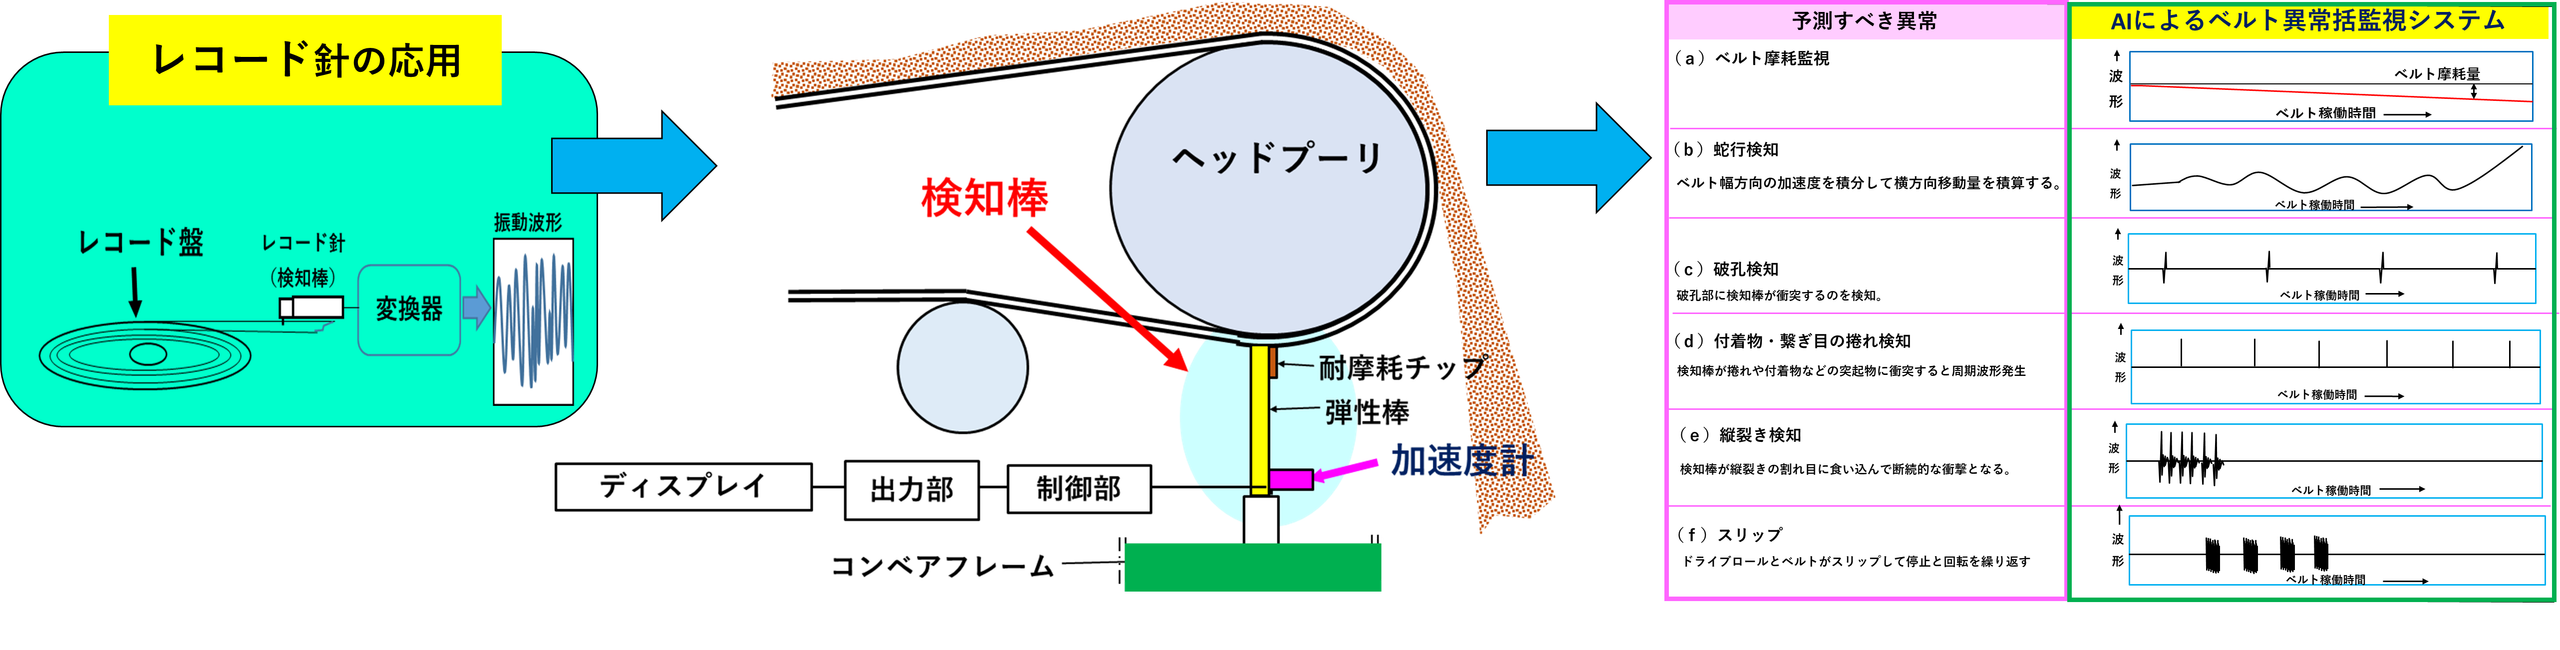
ベルトコンベアの異常検知は、複数のセンサーを組み合わせて、異常を自動的に発見し、警報・停止まで行うシステムが理想的ですがコストが掛かりすぎ管理が煩雑になる問題があります。
特に、鉄鉱石・焼結鉱・石炭などを大量搬送する設備では、ベルトの損傷、蛇行、落鉱、詰まり、ローラーの故障など多岐に渡っておりこれら多くの管理項目に個別に対応するとなると膨大なコストになります。
故障の予兆を早期かつ正確に検知し大事故を未然に防ぐことが、計画的な設備保全、省人化、安全性の向上、生産機会の損失防止に繋がり、コンベアヤード管理を安全に安定して管理できるおける必然的なテーマです。
1.ベルトコンベアの異常検知システムに要求される機能
ベルトコンベアは、長距離・高所・トンネルなどアクセスが困難な場所に設置され、広大なヤードに多数分散しています。そのため、突発的な故障は復旧作業や落鉱清掃に多くの人員と時間を要し、特に夜間の緊急対応は安全面でも大きな問題となります。
(1)構造がシンプルでコンパクトでありヘッドプーリの下部に取り付け可能であること。
(2)ベルトの付着物や捲れなどの表面性状の変化を敏感に感知できること。
(3)ベルトの故障の原因となる現象即ち摩耗、蛇行、破孔、付着物・捲れ、スリップなどの異常によって生じる特
異な振動現象を検知できること。
(4)付着物やエンドレス部の凹凸から受ける衝撃に瞬時に撓んで衝撃力を回避し検知棒の破損を回避できること。
(5)検知棒の耐摩耗チップの寿命が長く調整周期や取り換え周期が長いこと。
(6)振動波形をパターン化してAIで正確に分析できること。
(7)検知棒の取り替えが容易であること。
故障の予兆を早期かつ正確に検知し、大事故を未然に防ぐこと。
これにより、計画的な設備保全、省人化、安全性の向上、生産機会の損失防止を実現することが、コンベアヤード管理における重要かつ不可欠な課題です。
2.マフレンの「ベルトコンベア異常検知」のフロー
1)振動検知センサーの構成
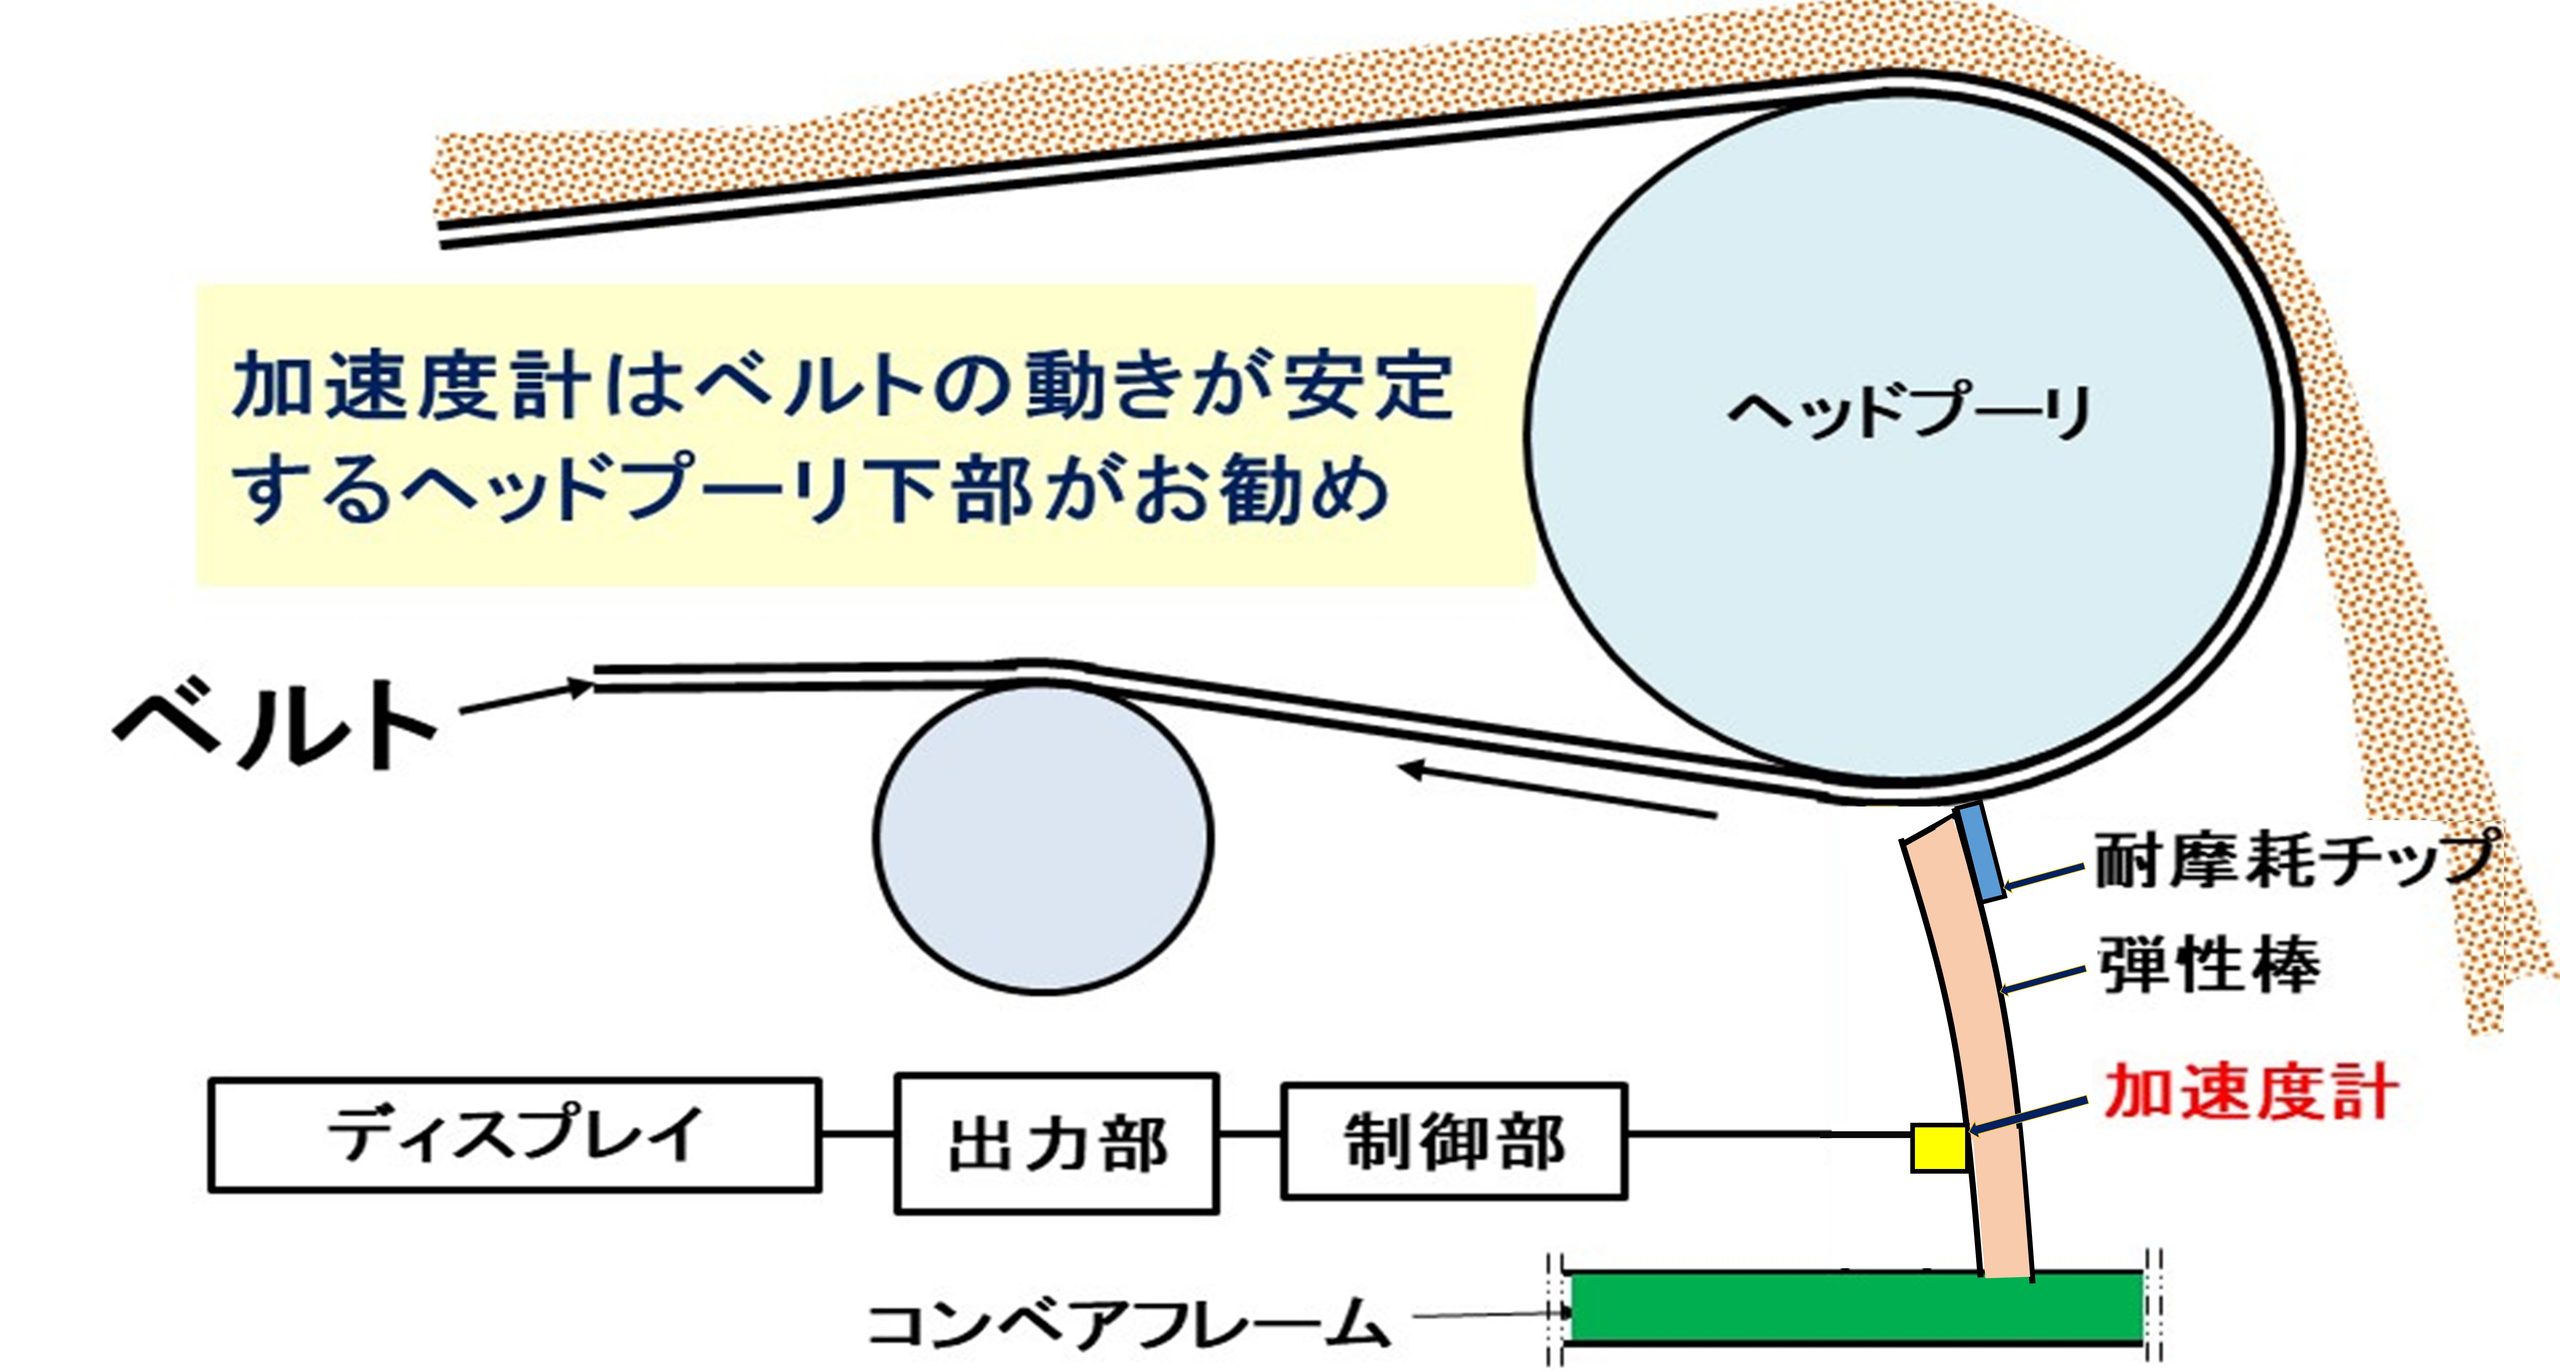
①ベルト下部に弾性体でできた検知棒を設置する。
②検知棒の先端に耐摩耗チップと振動センサーを取り付ける。
③耐摩耗チップをベルト表面に適度な押圧力で接触させる。
④検知棒は片持ち梁構造とし、ベルトの動きに合わせて柔軟に揺動できるようにする。
2)振動検知解析フロー
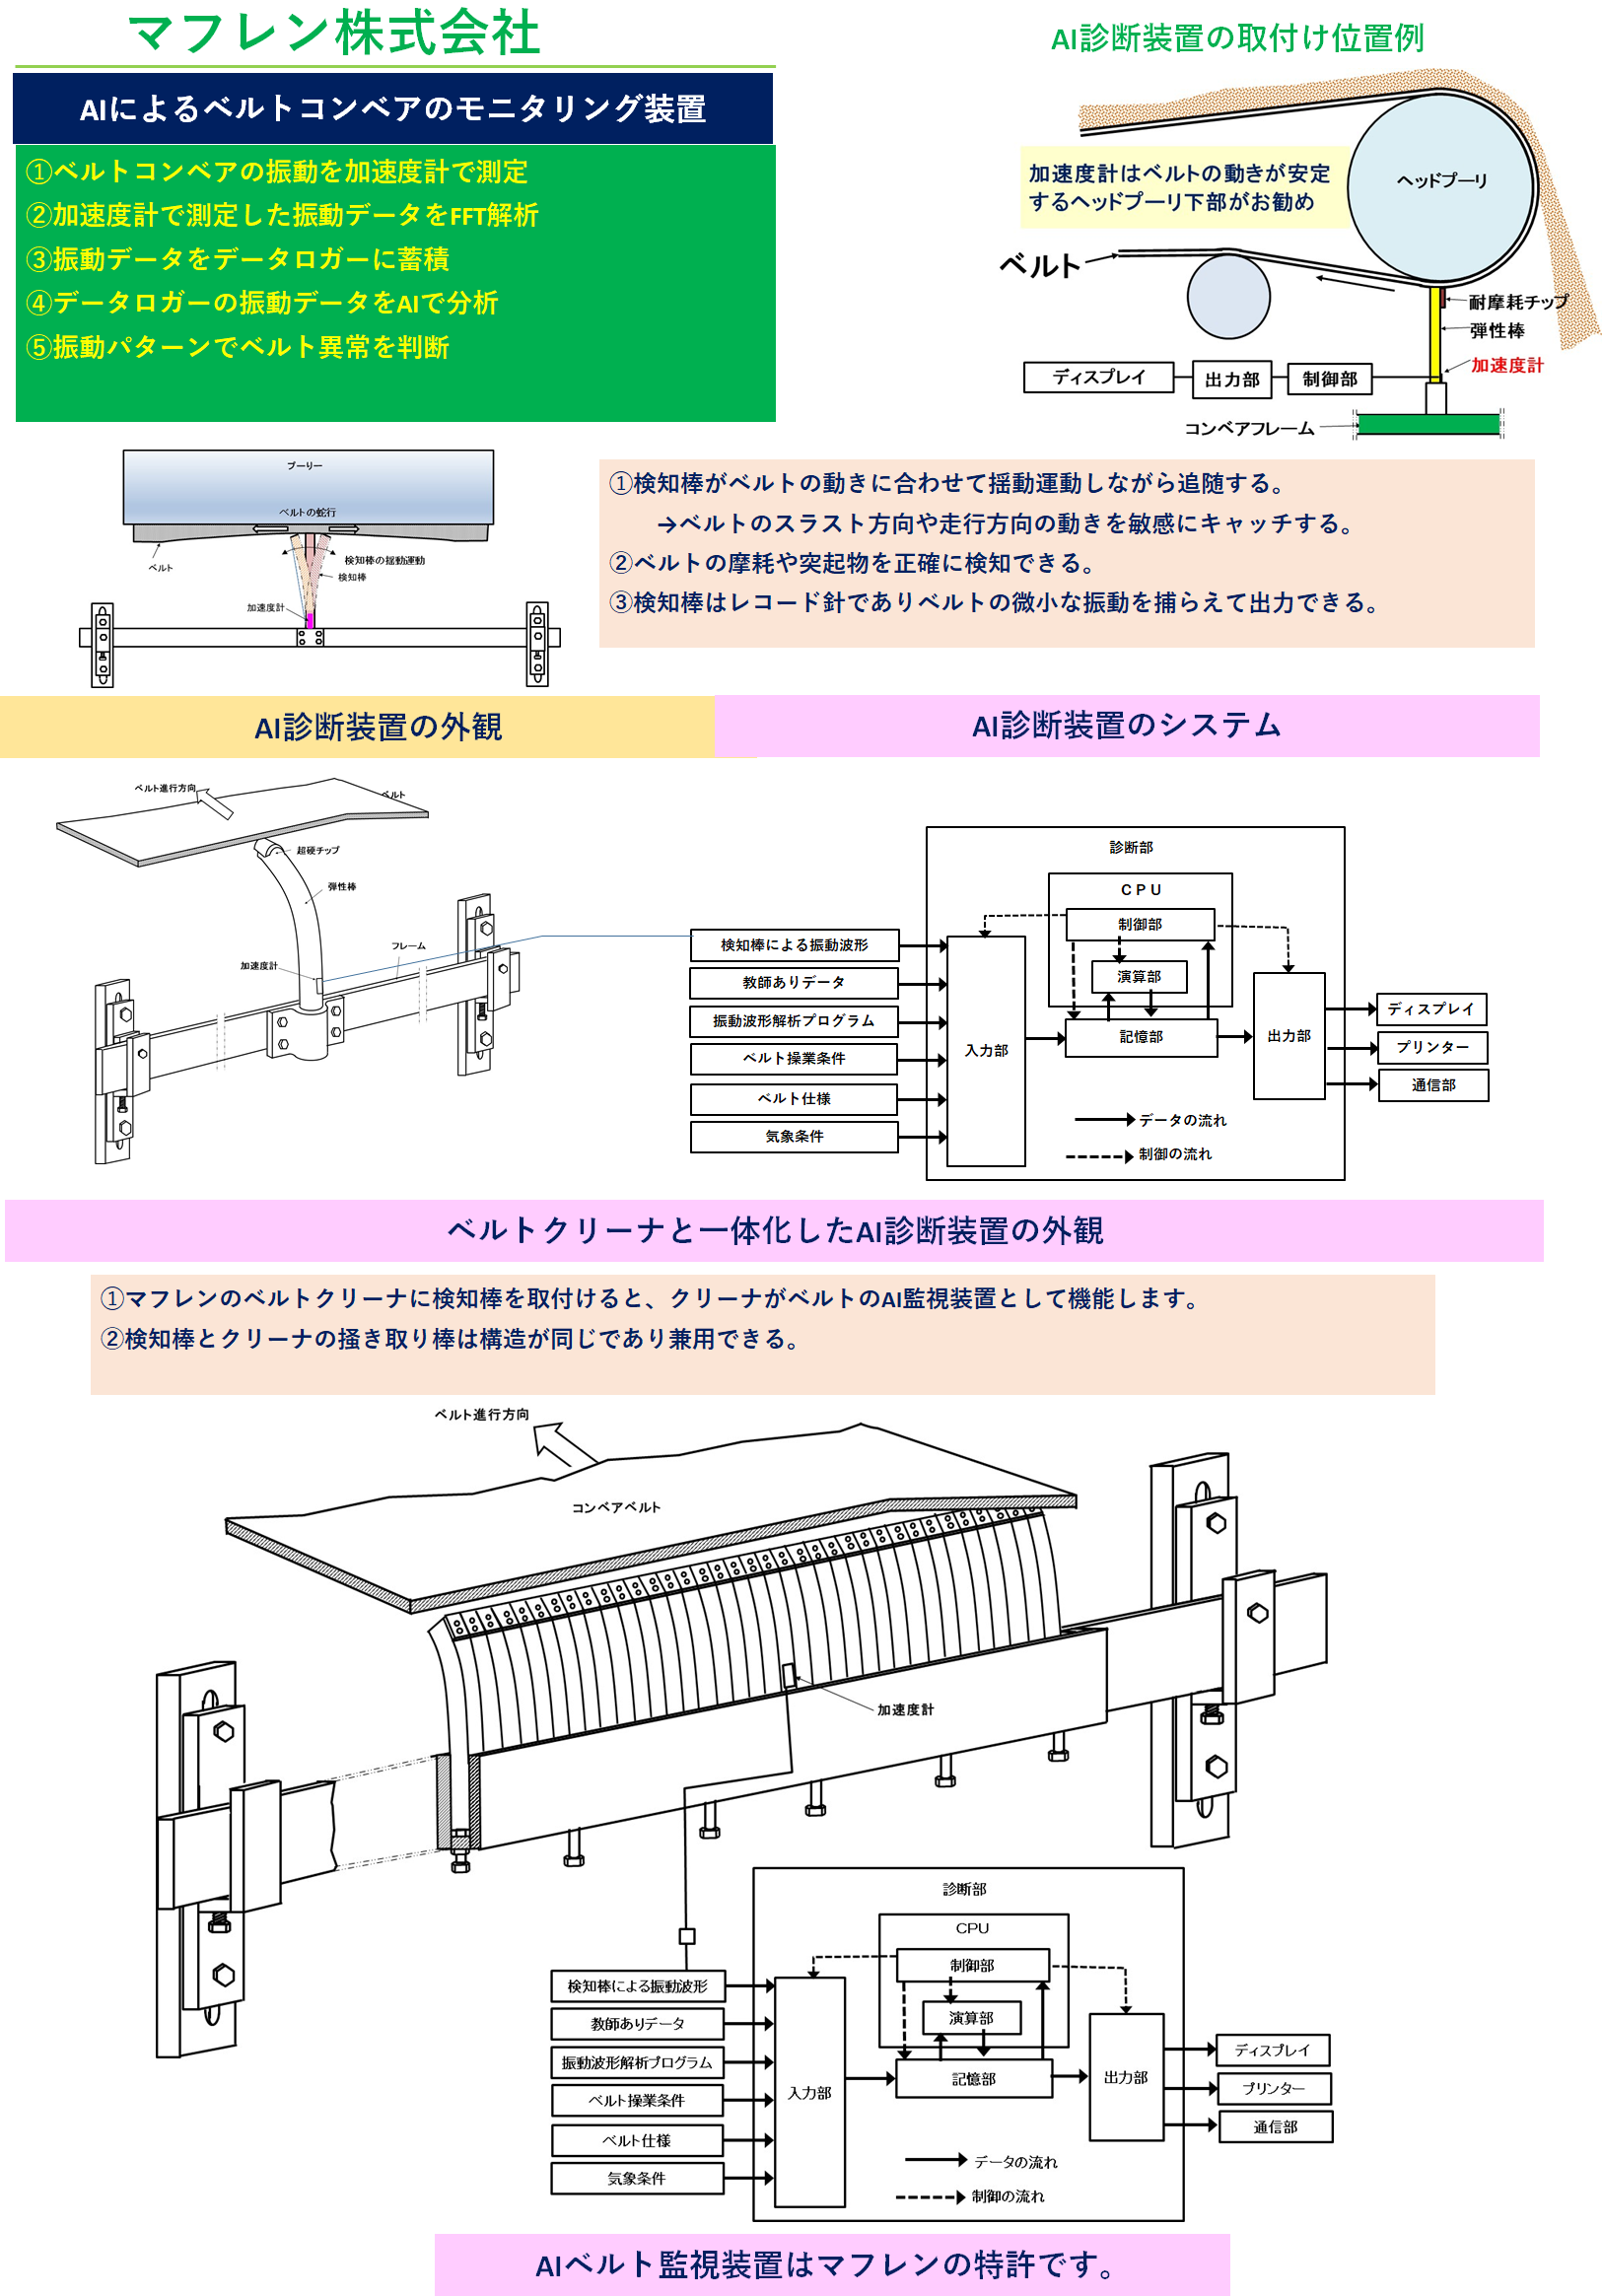
①ベルトコンベアの振動を加速度計で測定する
②加速度計で測定した振動データをFFTで解析
③振ータをデータロガーに蓄積
④データロガーの振動データをAIで分析
⑤AIで分析した振動パターンでベルト異常を判断
3.加速度計の取り付け状態(側面図)
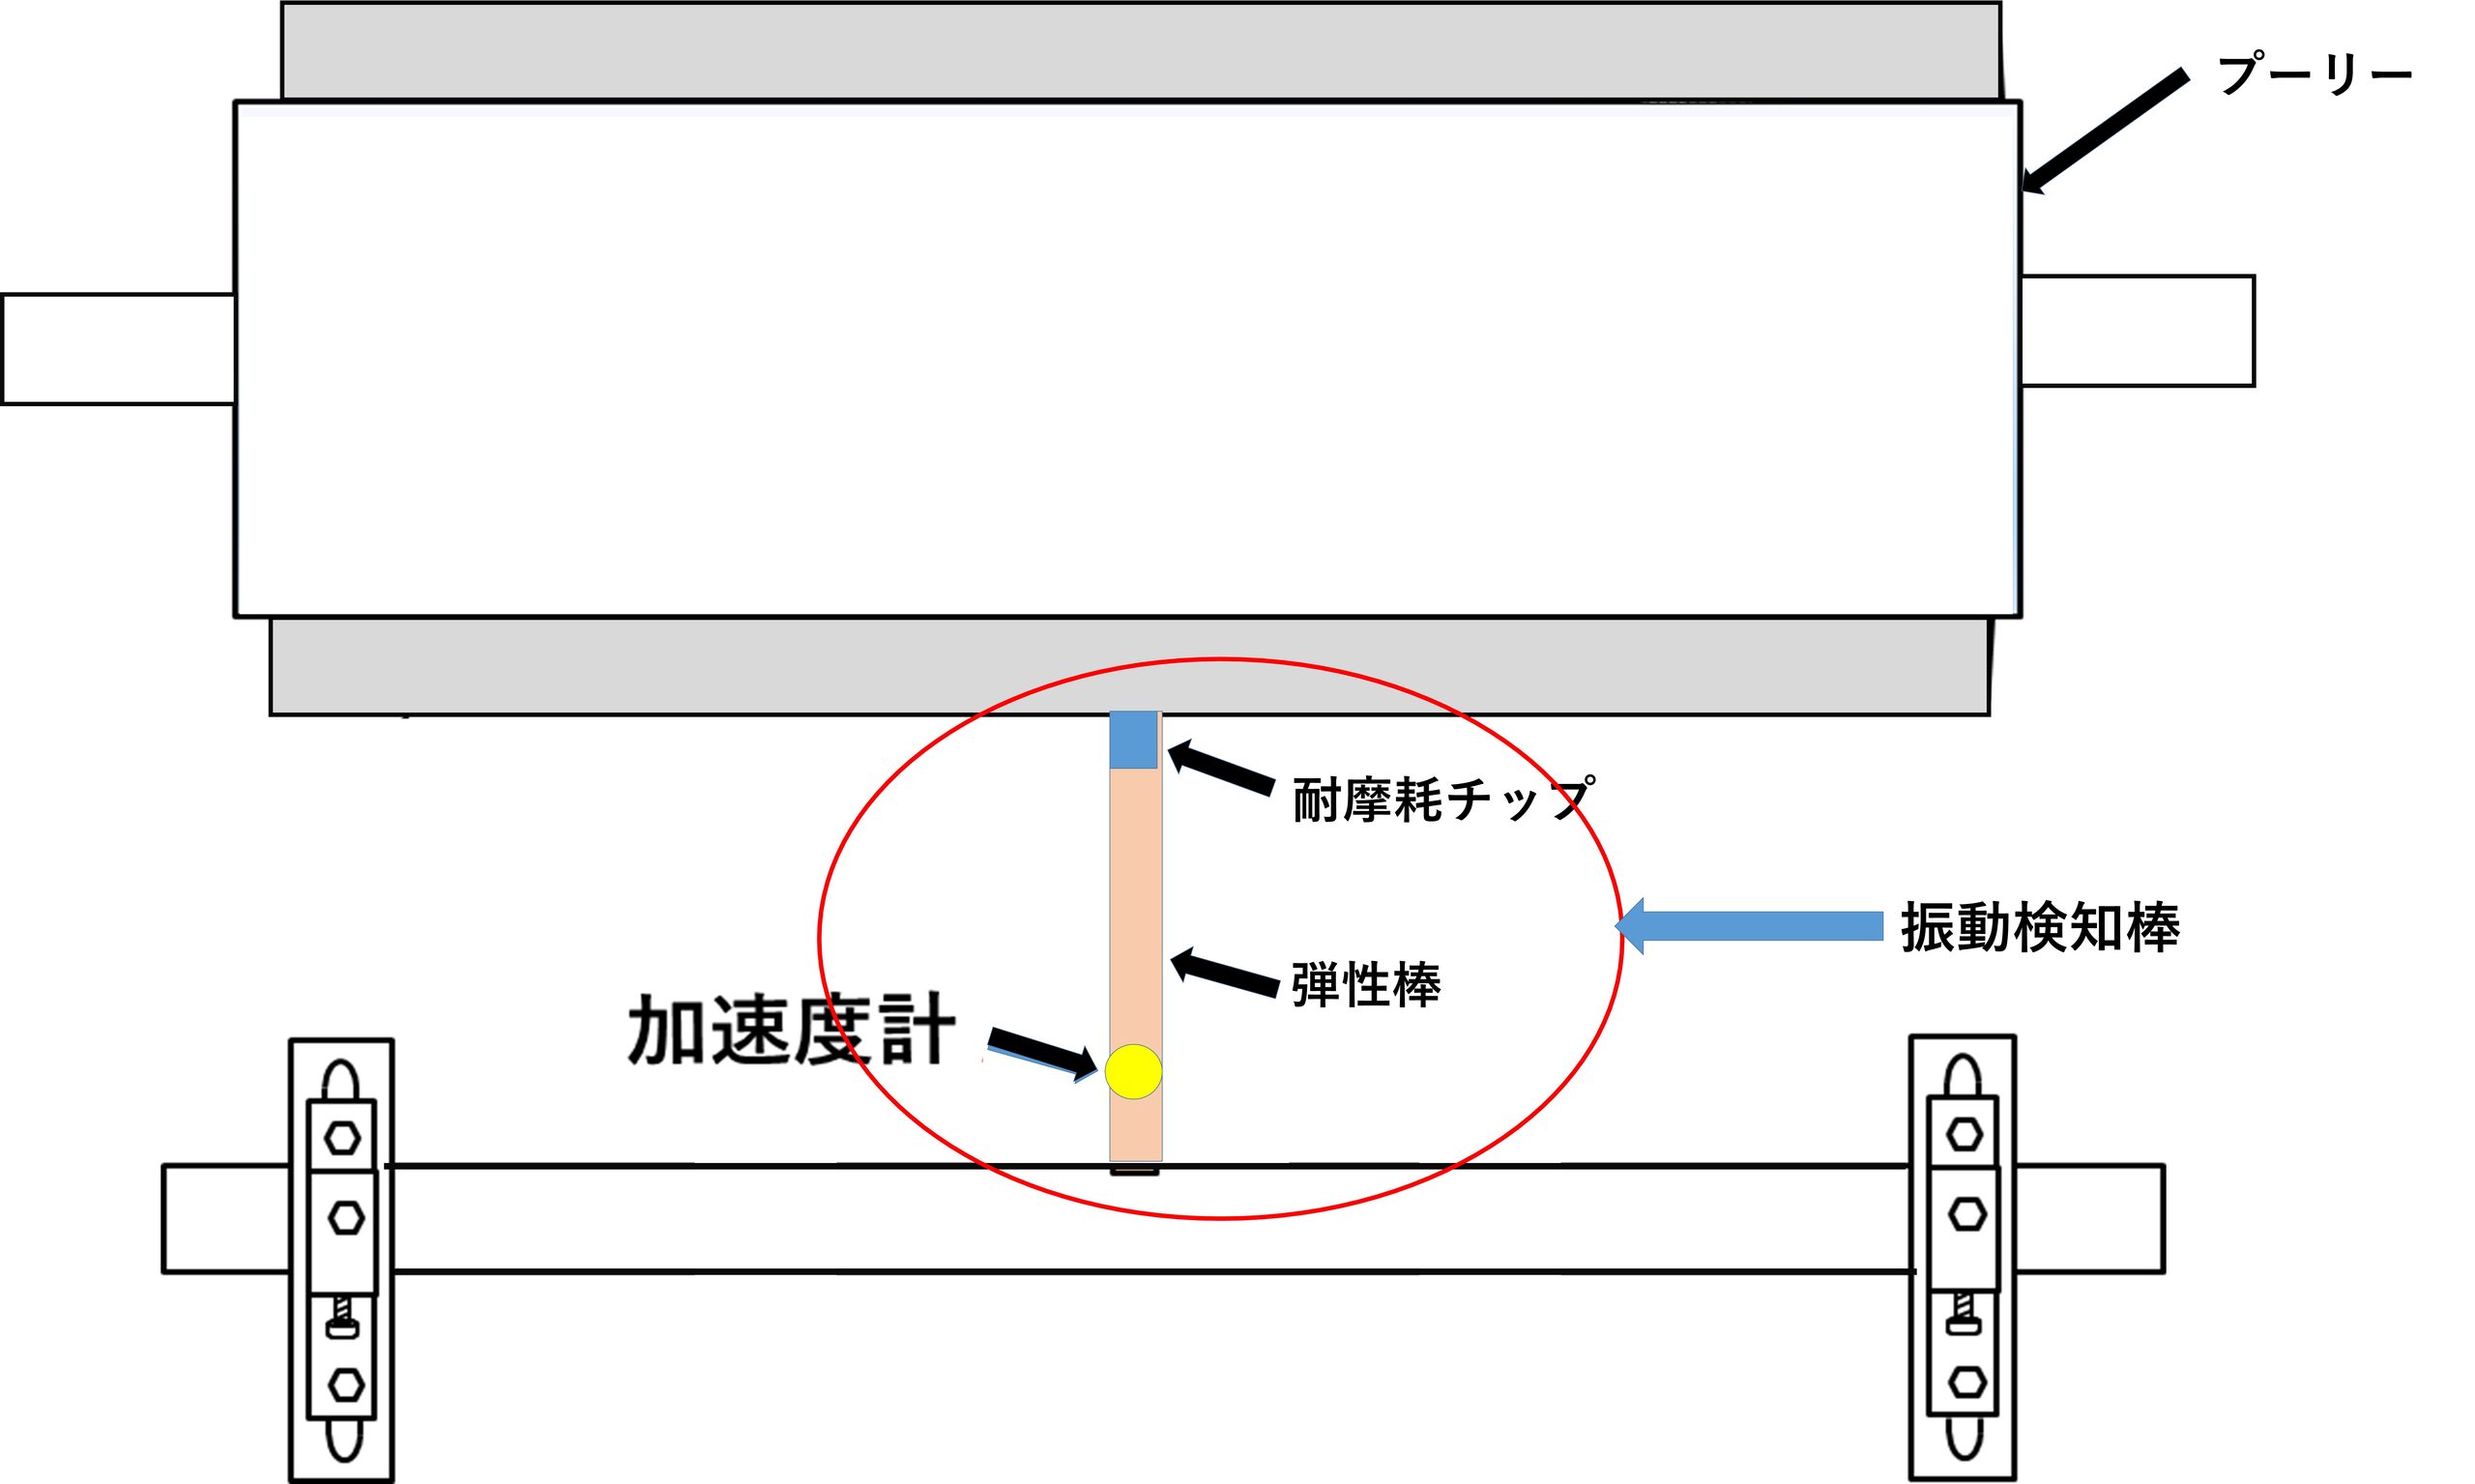
4.加速度計の取付状態(正面図)
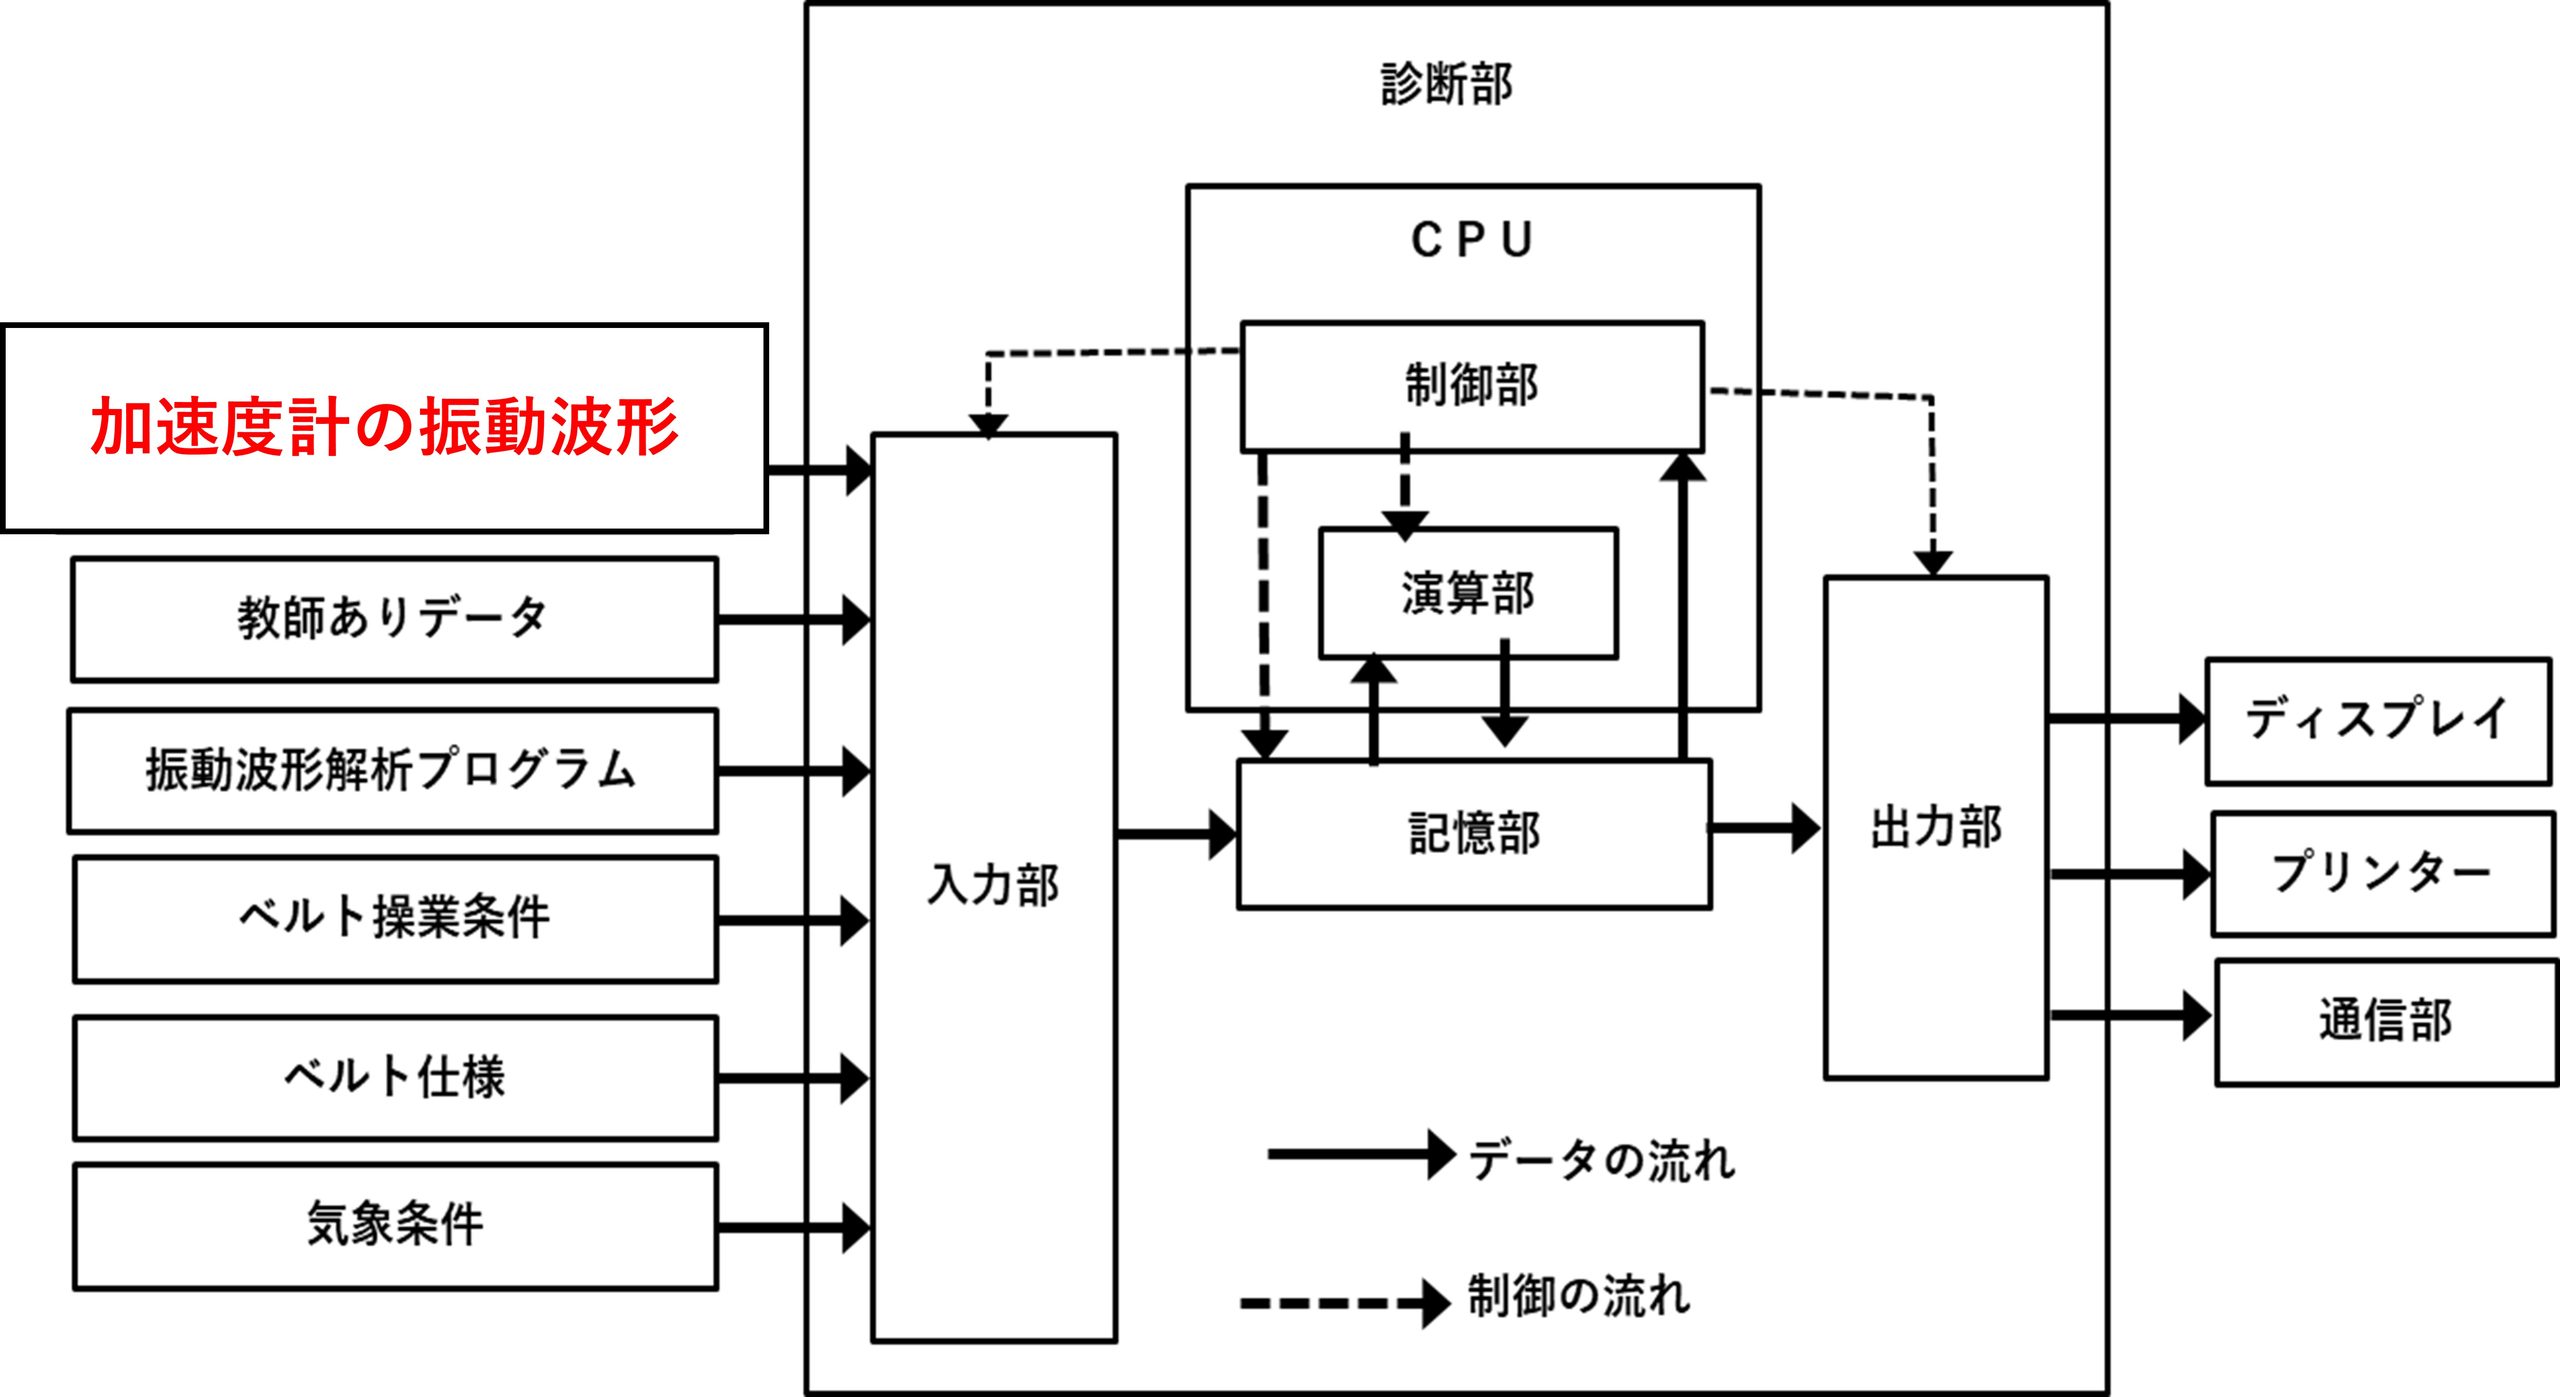
5.加速度計の振動波形の処理フロー図
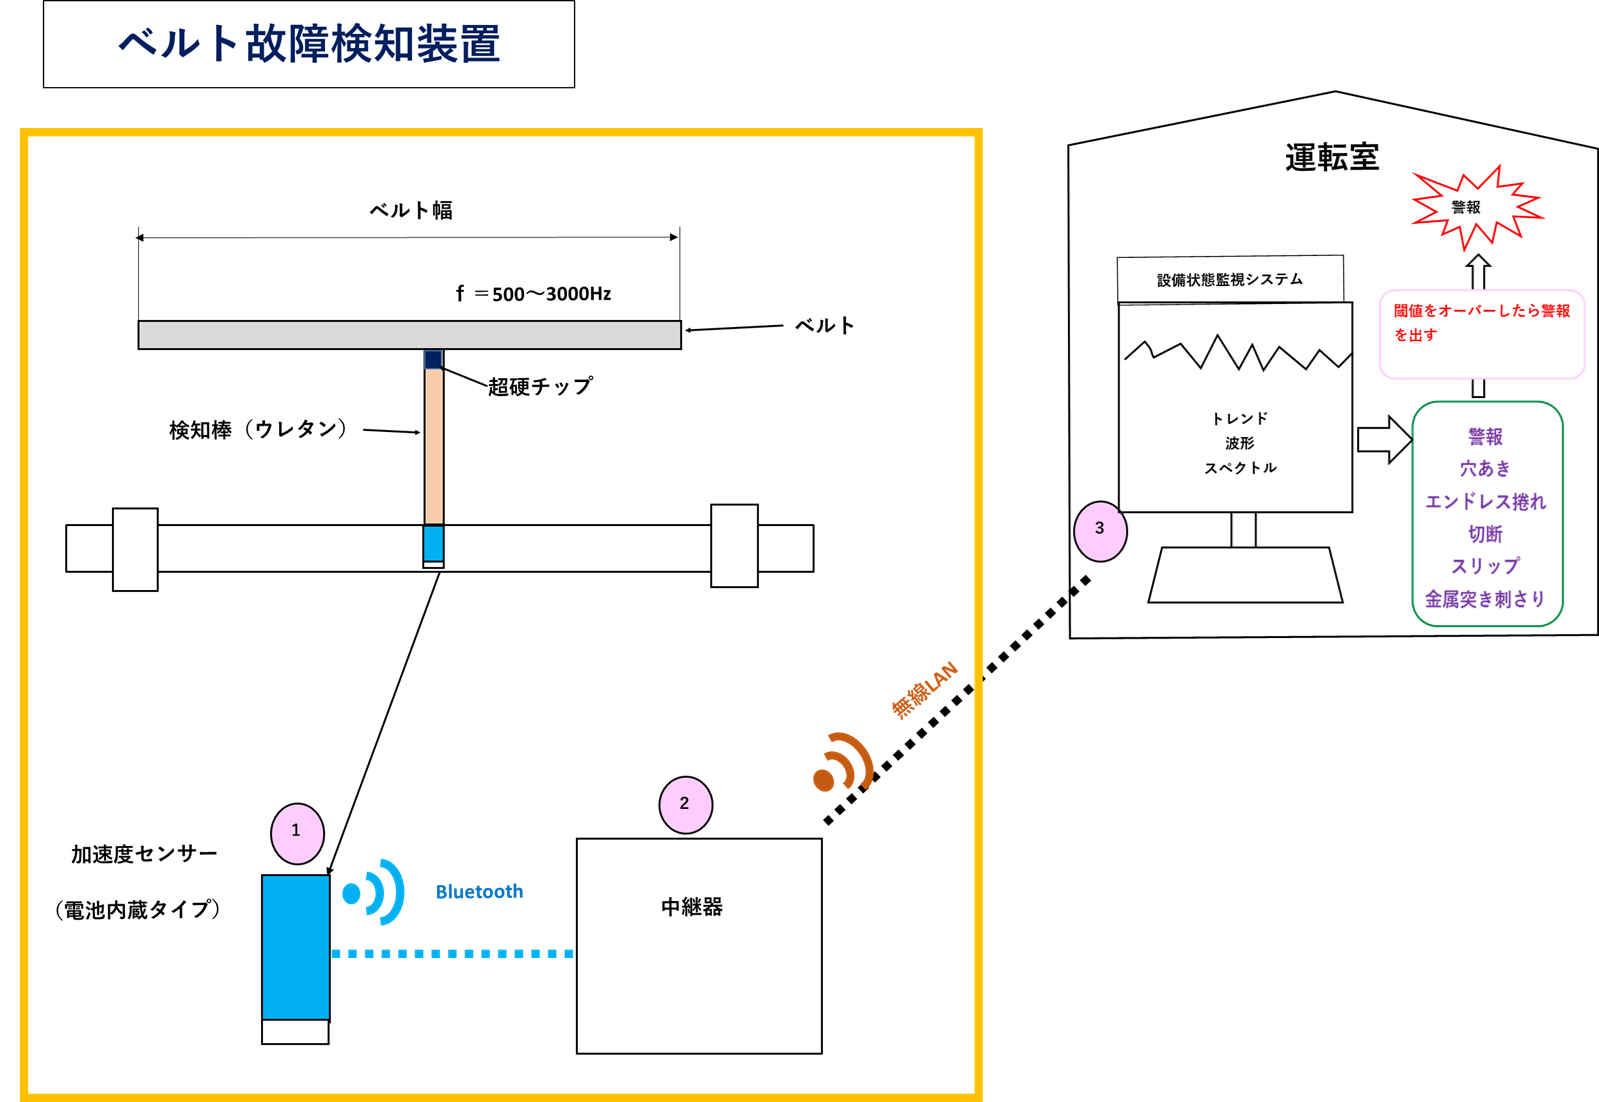
6.マフレンの故障検知システムの配置
7.システムのフロー
1)電池内蔵タイプの加速度センサーを振動検知棒に取り付ける。
2)加速度センサーの振動データをBluetoothで機側の中継器に送信する。
3)中継器から無線LANまたは有線で運転室の監視システムに送信する。
4)監視システムの診断ソフトでFFT解析やAIで分析したデータを総合的に判断して故障原因を類推する。
5)重み付けされた複数の故障原因から故障を特定し現場アクションする。
2.マフレンのAIによる故障検知システム処理フローの考え方
1)基本構造
- ベルト下部に弾性体でできた検知棒を設置する。
- 検知棒の先端に耐摩耗チップと振動センサーを取り付ける。
- 耐摩耗チップをベルト表面に適度な押圧力で接触させる。
- 検知棒は片持ち梁構造とし、ベルトの動きに合わせて柔軟に揺動できるようにする。
2) 異常検知の仕組み
ベルト走行中に発生する振動の変化を検知し、異常を判断する。
主な検知対象は以下のとおり。
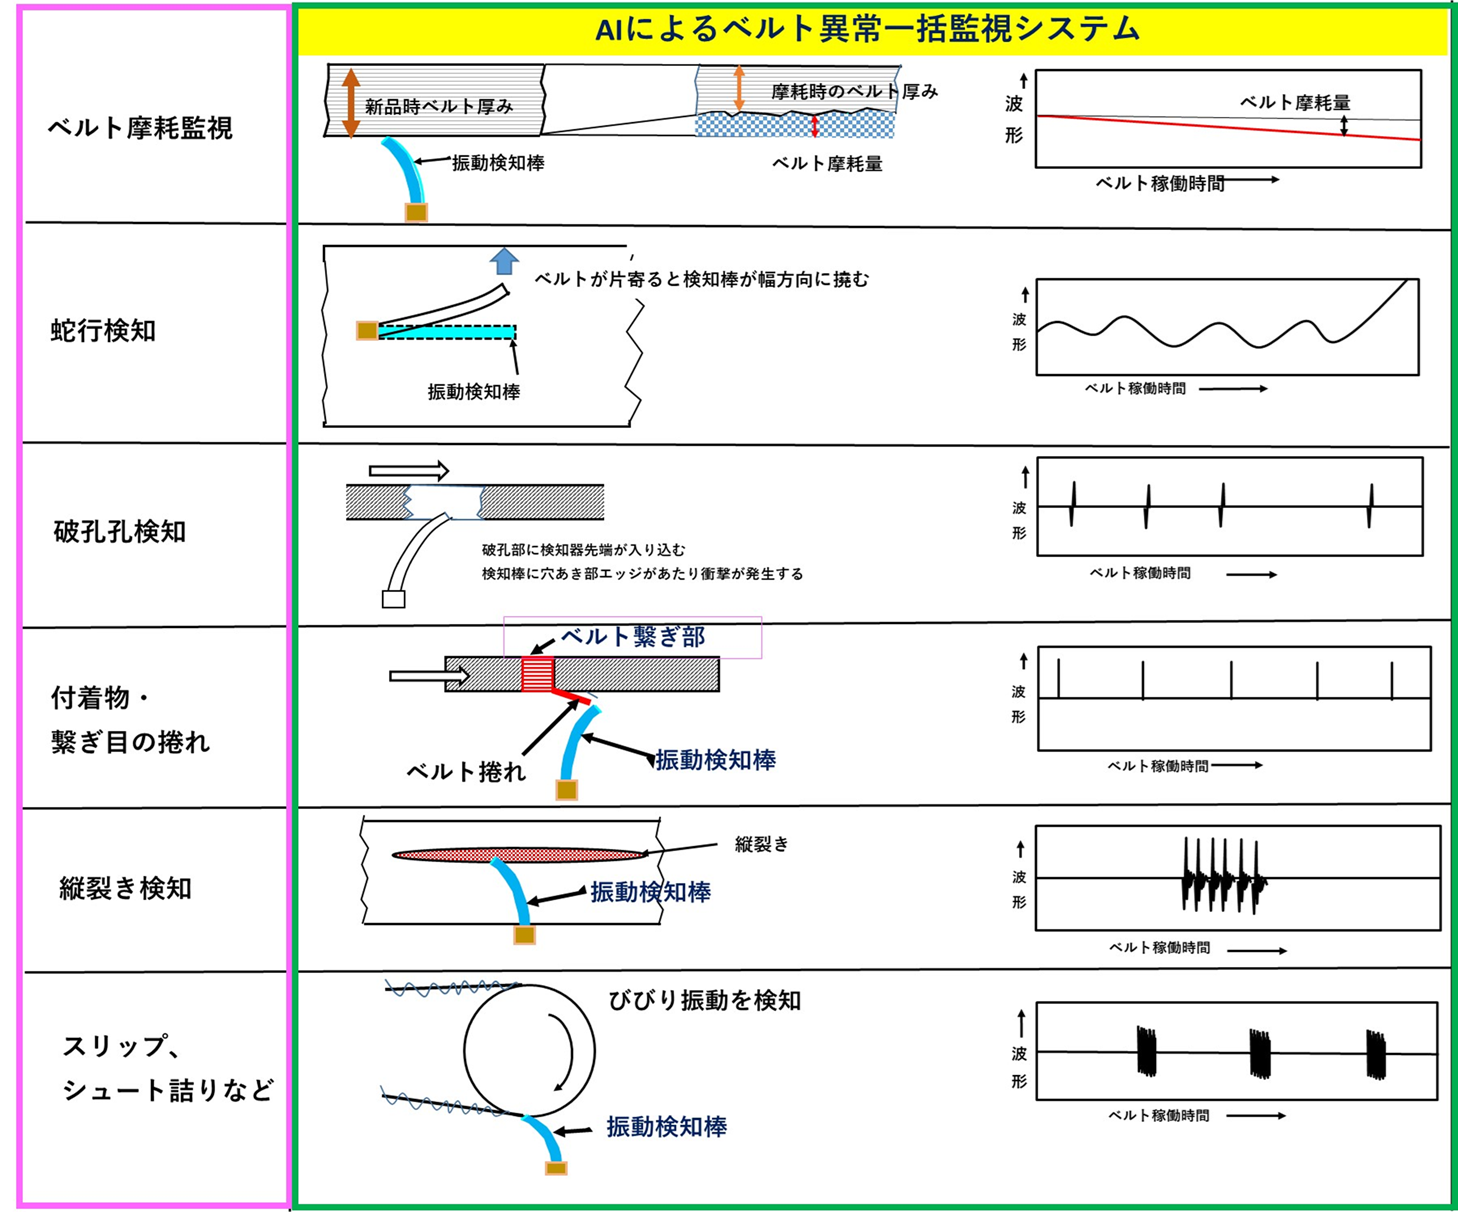
1)ベルトの蛇行
2)ベルト表面の摩耗や凹凸
3)ベルトの破孔
4)エンドレス加工部の捲れ、剥離
5)ドライブロールのスリップ
6)ベルトへの付着物(異物突き刺さりなど)
7)シュート詰り
3) 制御・警報システム
ベルトの異常は摩耗、蛇行、破孔、付着物・捲れ、縦裂き、スリップに大きく分類されこれらの異常を事前にキャッチしアクションすることが重要である。検知棒による振動検知は精密であり、教師ありデータなどに振動データを追加蓄積して実際のベルト挙動と関連づけてデータを蓄積することによりAI(人工知能)によるベルトコンベアの診断が可能である。ベルトの異常を総合的な観点から正確に検知できるのでコントロールセンターなどの運転室でモニターを監視しながら突発故障を未然に防止できる。
人工知能を用いた診断用アプリケーションソフトウエアは、市販のソフトウエアを使用することもできる。例えば、ニューラルネットワークで構成された機械学習、深層学習等のアルゴリズムを用いたソフトウエアを使用することができる。
教師ありデータは、ベルトの実装業の振動波形データにベルトの摩耗、蛇行、破孔、付着物・捲れ、スリップなどの異常情報を付加したデータである。教師ありデータと人工知能を用いた振動波形解析アプリケーションソフトウエアに基づいて、リアルタイムに検知される振動波形のパターンを分析し異常の有無を判断する。振動波形のパターンを人工知能を用いた解析プログラムに基づいてベルト異常を解析しているので、オペレータを張り付けて24時間監視する必要は無い。
処理フロー
1)検知棒でベルトの振動を測定する。
2)振動波形を診断部に取り込む。
3)教師ありデータや解析プログラムで振動波形を解析する。
4)解析結果を出力する。
5)診断精度向上のため解析結果を教師ありデータに蓄積する。
6)この解析を繰り返すことにより学習が進みベルト診断精度が向上していく。
①入力部は、ネットインタフェース、USBインタフェース等を備える。
②入力部は、教師ありデータ、検知棒で検知した振動波形、振動解析プログラム、ベルト操業条件、ベルト仕様、気象条件などを入力する。制御部はプログラムを解釈し他の装置に支持を出す。
③記憶部はデータや命令を記憶する装置である。
④演算部はプログラムの命令に従って演算、処理する。一般に制御部と合わせてCPU(中央処理装置あるいは中央演算処理装置)と呼ばれている。
⑤出力部は記憶部のデータ(処理結果)を外部に出力する。
ベルトの振動波形はそれぞれの現象に対して独特の形状を示す。この波形を振動解析アプリケーションプログラムで分析することにより発生トラブルを特定できる。又、振動は振幅、周波数、位相の3要素の合成波から成り立っている。振動波形は複数の正弦波が重なっているので現象を精密に分析するには高速フーリエ変換を用いて振幅、周波数、位相を求める。AIに振動波形を取り込んで解析プログラムで分析することにより複雑に重なっている振動波形を瞬時にいくつかの正弦波に分解し各正弦波の振幅、周波数、位相などを解析して教師ありデータと組み合わせることによりベルトの事故原因となる兆候を把握できる。
ベルトの操業条件などは振動波形に影響を与えるので、これらの条件を加味して診断する必要がある。ベルト仕様では、ベルト厚み、幅、材質、ステールベルト、帆布ベルト、コンベア速度などの要素がある。ベルト使用条件では使用年数、エンドレスの数、エンドレスの種類などを考慮する必要がある。又、気象条件も重要であり雨や雪や気温もベルトの運転状況に影響を与える。特に雨はスリップや蛇行におおきく影響する要素である。これらの条件と紐付けて教師ありデータを作成し、診断装置にベルト異常の有無の診断をする際にこれらの条件を加味することにより診断精度を向上させることができる。
4) 設置位置と検知精度
- ヘッドプーリ、テールプーリ、ドライブプーリなど、ベルトに張力がかかる場所への設置が望ましい。
- ベルト中央部は摩耗・破損が発生しやすいため、重点的に監視する。
- ベルト両端にも設置することで、蛇行を早期に検知できる。
- 複数の検知棒を配置することも可能。
5) マフレンのベルトコンベア故障検知システムで検知可能な異常

コメント